Notizia

Manutenzione e gestione quotidiana delle attrezzature per la rimozione della polvere

I. Cause e soluzioni per il malfunzionamento del collettore di polveri e le emissioni eccessive:


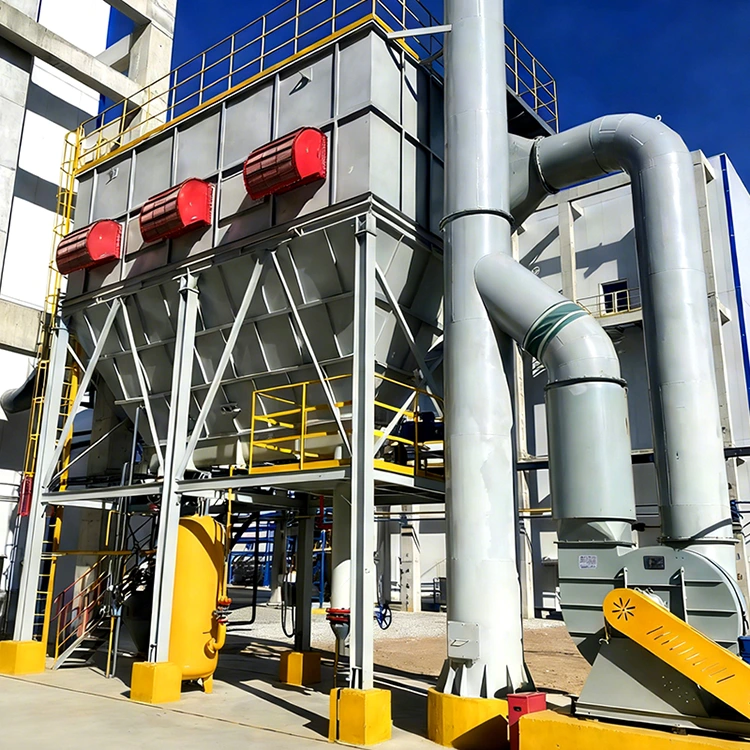
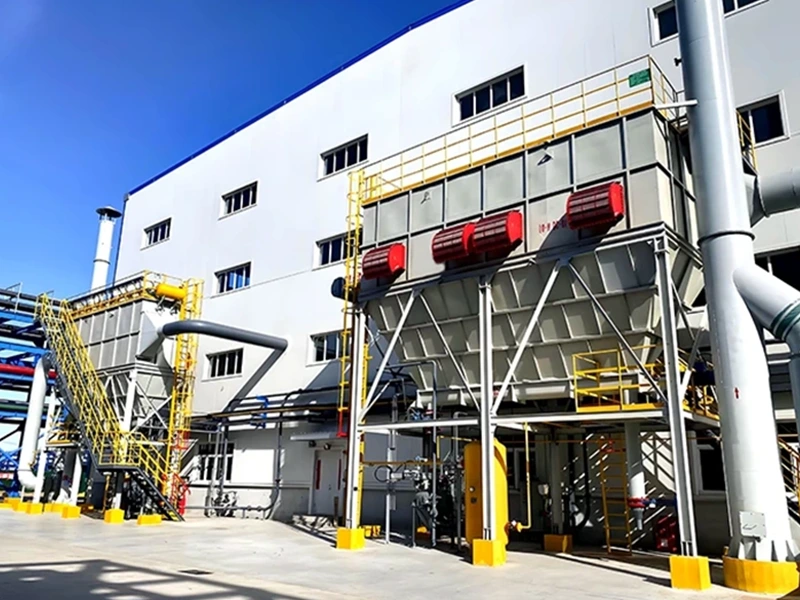
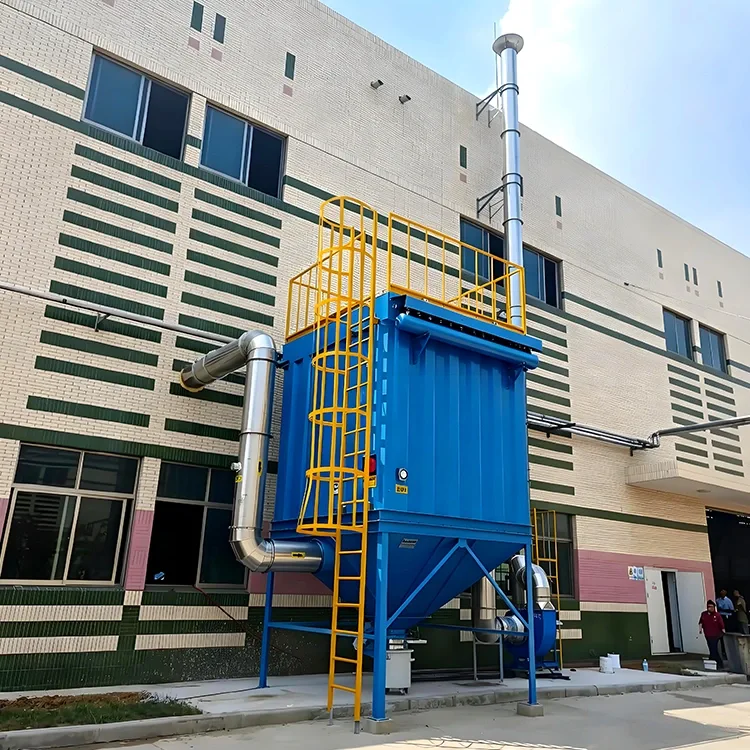
1) Malfunzionamento o emissioni eccessive di polvere causate da problemi tecnici o di installazione dell'apparecchiatura stessa: dopo l'installazione, il collaudo, la regolazione e il funzionamento continuo, e prima dell'uso formale in produzione, è necessario stabilire un adeguato sistema di gestione operativa e un regolare sistema di manutenzione e riparazione per garantire ilraccoglitore di polverifunziona normalmente e ottiene buoni risultati di rimozione della polvere. Al contrario, sistemi inadeguati o funzionamento e gestione impropri possono portare a un funzionamento anomalo del depolveratore, non riuscendo a raggiungere gli obiettivi di rimozione di fumo e polvere, igiene interna e protezione dell'ambiente atmosferico.


2) Eccessive emissioni di polveri causate da violazioni da parte dell'operatore: oltre a istituire una solida organizzazione di gestione ambientale, dotandola di sufficiente personale tecnico e di manutenzione e conducendo un'educazione e formazione organizzata sulla conoscenza ambientale per la gestione e gli operatori delle caldaie, gli utenti delle caldaie devono anche comprendere e padroneggiare la conoscenza di base della struttura, dei principi di funzionamento, delle tecniche di funzionamento e della manutenzione delle strutture di protezione ambientale. Oltre a migliorare il livello gestionale dei quadri e la qualità dei lavoratori, dovrebbero essere formulati sistemi di gestione operativa separati e sistemi di manutenzione e riparazione per ciascuna struttura di protezione ambientale.


II. Avvio e funzionamento degli impianti di depolverazione:


A causa dei diversi meccanismi di rimozione della polvere e delle forme strutturali dei vari impianti di rimozione della polvere, anche i loro sistemi operativi e di gestione differiscono.


1. Avvio degli impianti di depolverazione


(1) Lavori preparatori prima dell'avvio.


1) Dopo la regolazione del bilanciamento del flusso d'aria del sistema, le posizioni delle valvole di regolazione delle condutture e dei tubi di scarico degli impianti di rimozione della polvere devono essere fissate e contrassegnate di conseguenza. In circostanze normali, la posizione delle valvole non dovrebbe essere modificata arbitrariamente per evitare di compromettere l'equilibrio dell'intero sistema.


2) Prima di avviare il sistema di rimozione della polvere, il cablaggio dei motori della ventola a tiraggio indotto, del dispositivo di rimozione della polvere, della struttura vibrante e del sistema di scarico della cenere deve essere controllato separatamente per assicurarsi che siano normali, ben isolati e ruotino in modo flessibile.


3) Controllare se la lubrificazione di ciascuna parte rotante e cuscinetto soddisfa i requisiti.


4) Controllare se il funzionamento dei vari strumenti di misurazione e dispositivi di controllo è flessibile e se le letture sono accurate.


(2) Avvio degli impianti di depolverazione. Per evitare il sovraccarico della corrente del motore quando si avvia la ventola a tiraggio indotto del sistema di rimozione della polvere, la valvola di ingresso della ventola deve essere chiusa o ridotta per consentire l'avvio della ventola in condizioni di assenza di carico o di carico ridotto. Quindi, la valvola deve essere aperta gradualmente per consentire al ventilatore di funzionare al carico nominale.


Per evitare che la polvere entri nell'ambiente o si accumuli nei condotti, in generale è necessario seguire i seguenti principi durante l'avvio e l'arresto del sistema di rimozione delle polveri e della caldaia: Avviamento: Il sistema di rimozione delle polveri deve essere avviato prima dell'avvio della caldaia;


Spegnimento: il sistema di rimozione della polvere non deve essere spento prima di diversi minuti dallo spegnimento della caldaia.


2. Funzionamento e gestione degli impianti di depolverazione


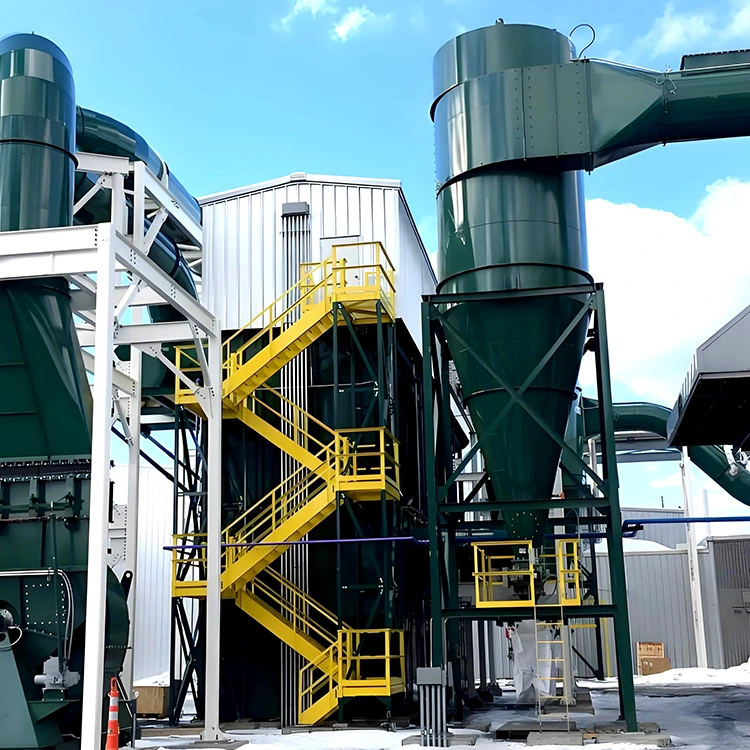
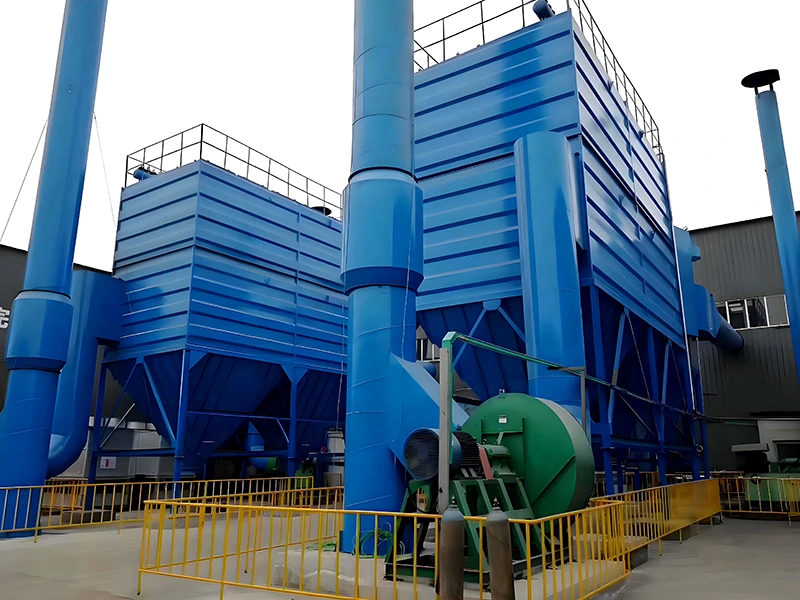
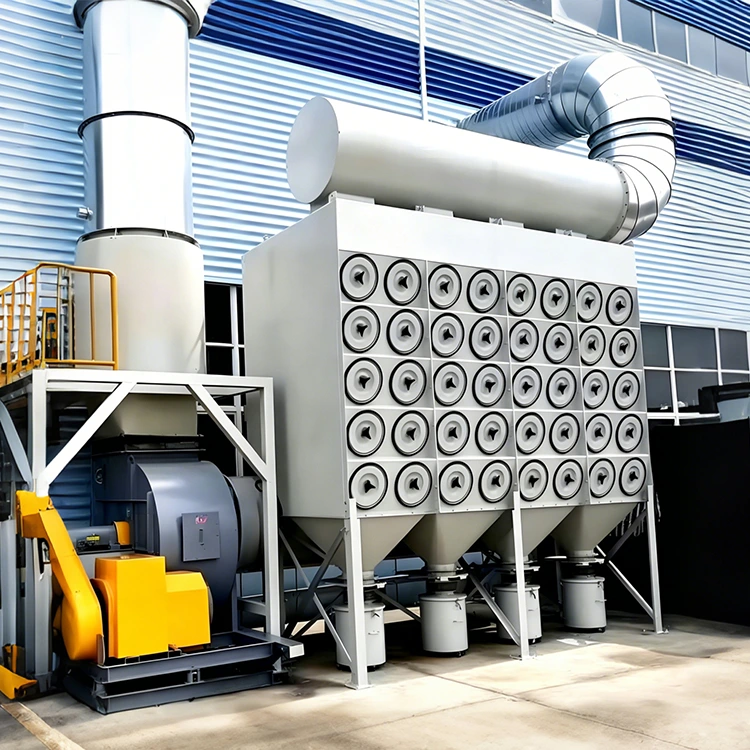
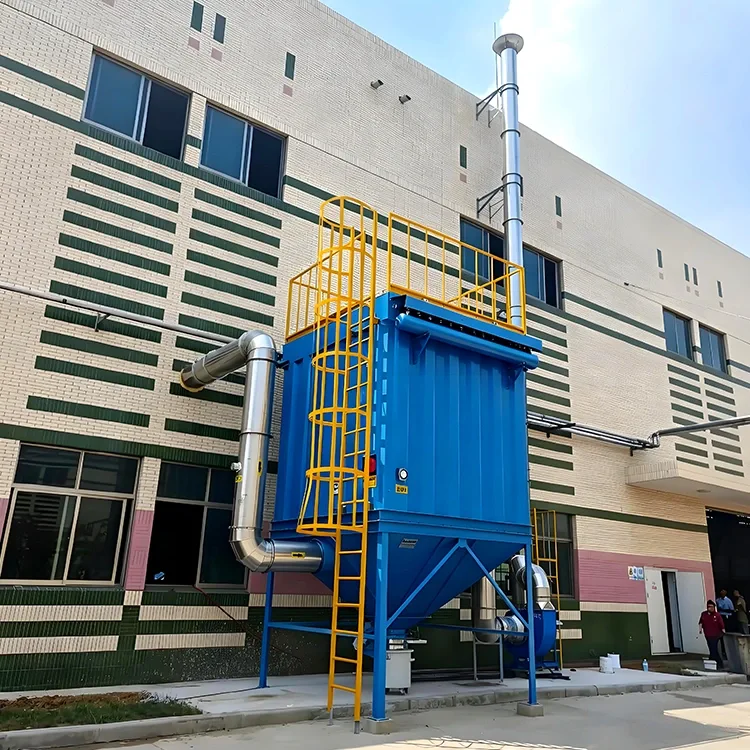
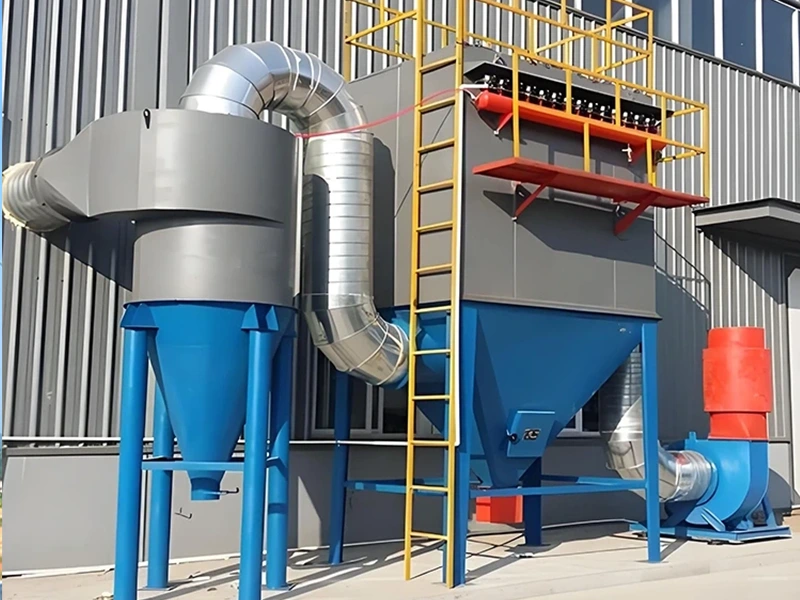
Molti fattori influenzano il normale funzionamento e le prestazioni di rimozione della polvere del sistema di rimozione della polvere, come diversi tipi di carbone, quantità di carbone, volume d'aria, diversi tipi di carbone utilizzati per la combustione e durata, bassa efficienza di rimozione della polvere, durata del funzionamento del collettore di polveri e livello di gestione operativa. Tutti questi fattori possono causare cambiamenti nei parametri dei fumi, influenzando così il sistema di abbattimento delle polveri. Inoltre, dopo un lungo periodo di funzionamento, i sistemi di rimozione della polvere potrebbero presentare diversi problemi che ne influenzano il normale funzionamento. Ad esempio, le pareti dei collettori di polveri a condotto possono perforarsi a causa dell'abrasione delle particelle di polvere o della corrosione dei gas acidi;depolveratori a manichesi possono verificare cortocircuiti nei fumi carichi di polvere a causa di un collegamento errato tra piastre filtranti e maniche o di danni alle maniche; si può verificare un intasamento delle polveri dovuto al malfunzionamento dello scarico ceneri o ad un guasto al sistema di trasporto delle polveri; e gli scrubber a umido potrebbero non riuscire a rimuovere la polvere a causa del malfunzionamento del dispositivo di controllo del livello dell'acqua o del blocco degli ugelli. Pertanto, oltre al rafforzamento della gestione, per gli impianti di rimozione delle polveri normalmente funzionanti dovrebbero essere osservati i seguenti aspetti:


(1) Osservare attentamente il funzionamento dell'attrezzatura, conservare diligentemente i registri di funzionamento dell'attrezzatura e aderire rigorosamente al sistema di passaggio dei turni.


Il registro delle operazioni dell'apparecchiatura dovrebbe includere principalmente:


1) Capacità di carico e produzione delle attrezzature di produzione;


2) Tipi, componenti, proporzioni e consumo effettivo delle materie prime utilizzate nel flusso di processo;


3) Caratteristiche, tipo di carbone, contenuto di ceneri e consumo del combustibile utilizzato;


4) Valori di corrente e tensione di varie apparecchiature elettriche;


5) Valori di temperatura, portata e pressione dei fumi nei tubi di ingresso e uscita del depolveratore;


6) Pressione di esercizio e consumo di aria compressa;


7) Pressione dell'acqua nebulizzata, temperatura, valore pH e consumo.


Oltre a conservare regolari registri di funzionamento, se le condizioni lo consentono, è necessario condurre campionamenti e test periodici delle caratteristiche dei gas di scarico e delle polveri per comprendere i cambiamenti nella composizione dei gas di scarico, nella portata, nel contenuto di umidità, nella concentrazione dei gas di scarico e delle polveri, nella densità e nella composizione delle polveri. Per i depolveratori, è inoltre necessario comprendere la resistività della polvere e le variazioni della corrente e della tensione primaria e secondaria per regolare tempestivamente le condizioni operative del sistema di raccolta delle polveri, in modo che le condizioni operative del depolveratore siano adatte alle mutate caratteristiche dei gas di scarico.


(2) Aderire al sistema di ispezione e gestire eventuali situazioni anomale che possono verificarsi in qualsiasi momento. Alcuni sistemi di rimozione delle polveri di grandi e medie dimensioni gestiscono da decine di migliaia a centinaia di migliaia, o addirittura milioni, di metri cubi di gas di scarico all'ora. Questi impianti e sistemi di rimozione della polvere sono altrettanto massicci. Sebbene alcuni progetti non dispongano di dispositivi di monitoraggio automatico per fornire una panoramica generale del sistema, questi dispositivi da soli non possono fornire una comprensione approfondita del funzionamento di tutte le apparecchiature all'interno dell'intero sistema. Pertanto, è fondamentale uscire dalla sala di controllo centralizzata e mantenere un sistema di ispezione regolare. Il numero di ispezioni per turno dovrebbe essere determinato in base alle dimensioni del sistema e alla complessità delle apparecchiature.


Durante le ispezioni, eventuali anomalie rilevate devono essere affrontate tempestivamente per eliminare potenziali pericoli e prevenire il verificarsi di incidenti. Esempi di anomalie includono bulloni dell'apparecchiatura allentati, perdite d'aria su porte di accesso, tombini o collegamenti di tubi, valvole di regolazione disallineate e valvole a impulsi malfunzionanti.


Notizie correlate
Lasciami un messaggio
X
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il ​​nostro utilizzo dei cookie. politica sulla riservatezza
RifiutareAccettare